Süreç
Kaplama süreci sırayla ilerler
Kaplamanın tutmamasının en yaygın nedeni yetersiz yüzey temizliğidir. Aşağıdaki sıra bu yüzden var ve hiçbir adımı atlanmaz.
Kaplama sürecinin adımları
Giriş ve sayım
Parti teslim alınır. Adet sayılır, malzeme, istenen kaplama ve varsa şartname kayda geçer. Her parti kendi kimliğiyle ilerler ve başka bir müşterinin parçasıyla aynı askıda veya varilde birleşmez.
Yağ alma ve temizlik
Talaş yağı, pas, kir ve elde kalan izler yüzeyden alınır. Gözle temiz görünen bir yüzey, kaplama için yeterince temiz olmayabilir. Bu adım kısaltılırsa kaplama tutar gibi görünür, sonra kalkar.
Aktivasyon
Yüzey asitle açılır ve oksit tabakası kaldırılır. Kaplamanın metale kenetleneceği zemin burada hazırlanır. Aktivasyonu eksik parçada yapışma zayıf kalır.
Kaplama banyosu
Parça seçilen banyoya girer. Akım, süre ve banyo bileşimi hedeflenen kalınlığa göre ayarlanır. Kalınlık zamanla arttığı için süre hesapla belirlenir.
Pasivasyon
Çinkonun üzerine koruyucu film çekilir. Tuz testinde ilk beyaz pasa kadar geçen süreyi bu katman uzatır; altındaki çinko kalınlığı ise kırmızı pasa kadar olan yedeği belirler. Rengi de burada belirlenir: mavi, sarı, siyah veya şeffaf.
Kontrol ve paketleme
Partiden numune alınır, kalınlık ölçülür, yüzey kontrol edilir, ölçü toleransı doğrulanır. Adet tekrar sayılır. Sayı tutmuyorsa veya ölçüm hedefin dışındaysa parti çıkmaz.
Kaplamanın tutmamasının en yaygın nedeni yetersiz yüzey temizliğidir.
Gözle temiz görünen bir yüzey, kaplama için yeterince temiz olmayabilir. Bu yüzden yağ alma adımı kısaltılmaz.
Yöntem seçimi
Askı ve varil yöntemleri
Bu karar parçanın ölçüsüne, adedine ve hassasiyetine bakar. Yanlış seçim ya maliyeti gereksiz yükseltir ya da parçaya zarar verir.
Tek tek asılır
Parçalar birbirine değmez, yüzeyi çizilmez, kalınlık dağılımı düzgün olur. Büyük, hassas ve karmaşık parçalar için.
Toplu döner
Küçük ve çok adetli parçalar varilde döner. Daha hızlı ve daha ekonomiktir. Vida, somun, pul ve küçük braketler için.
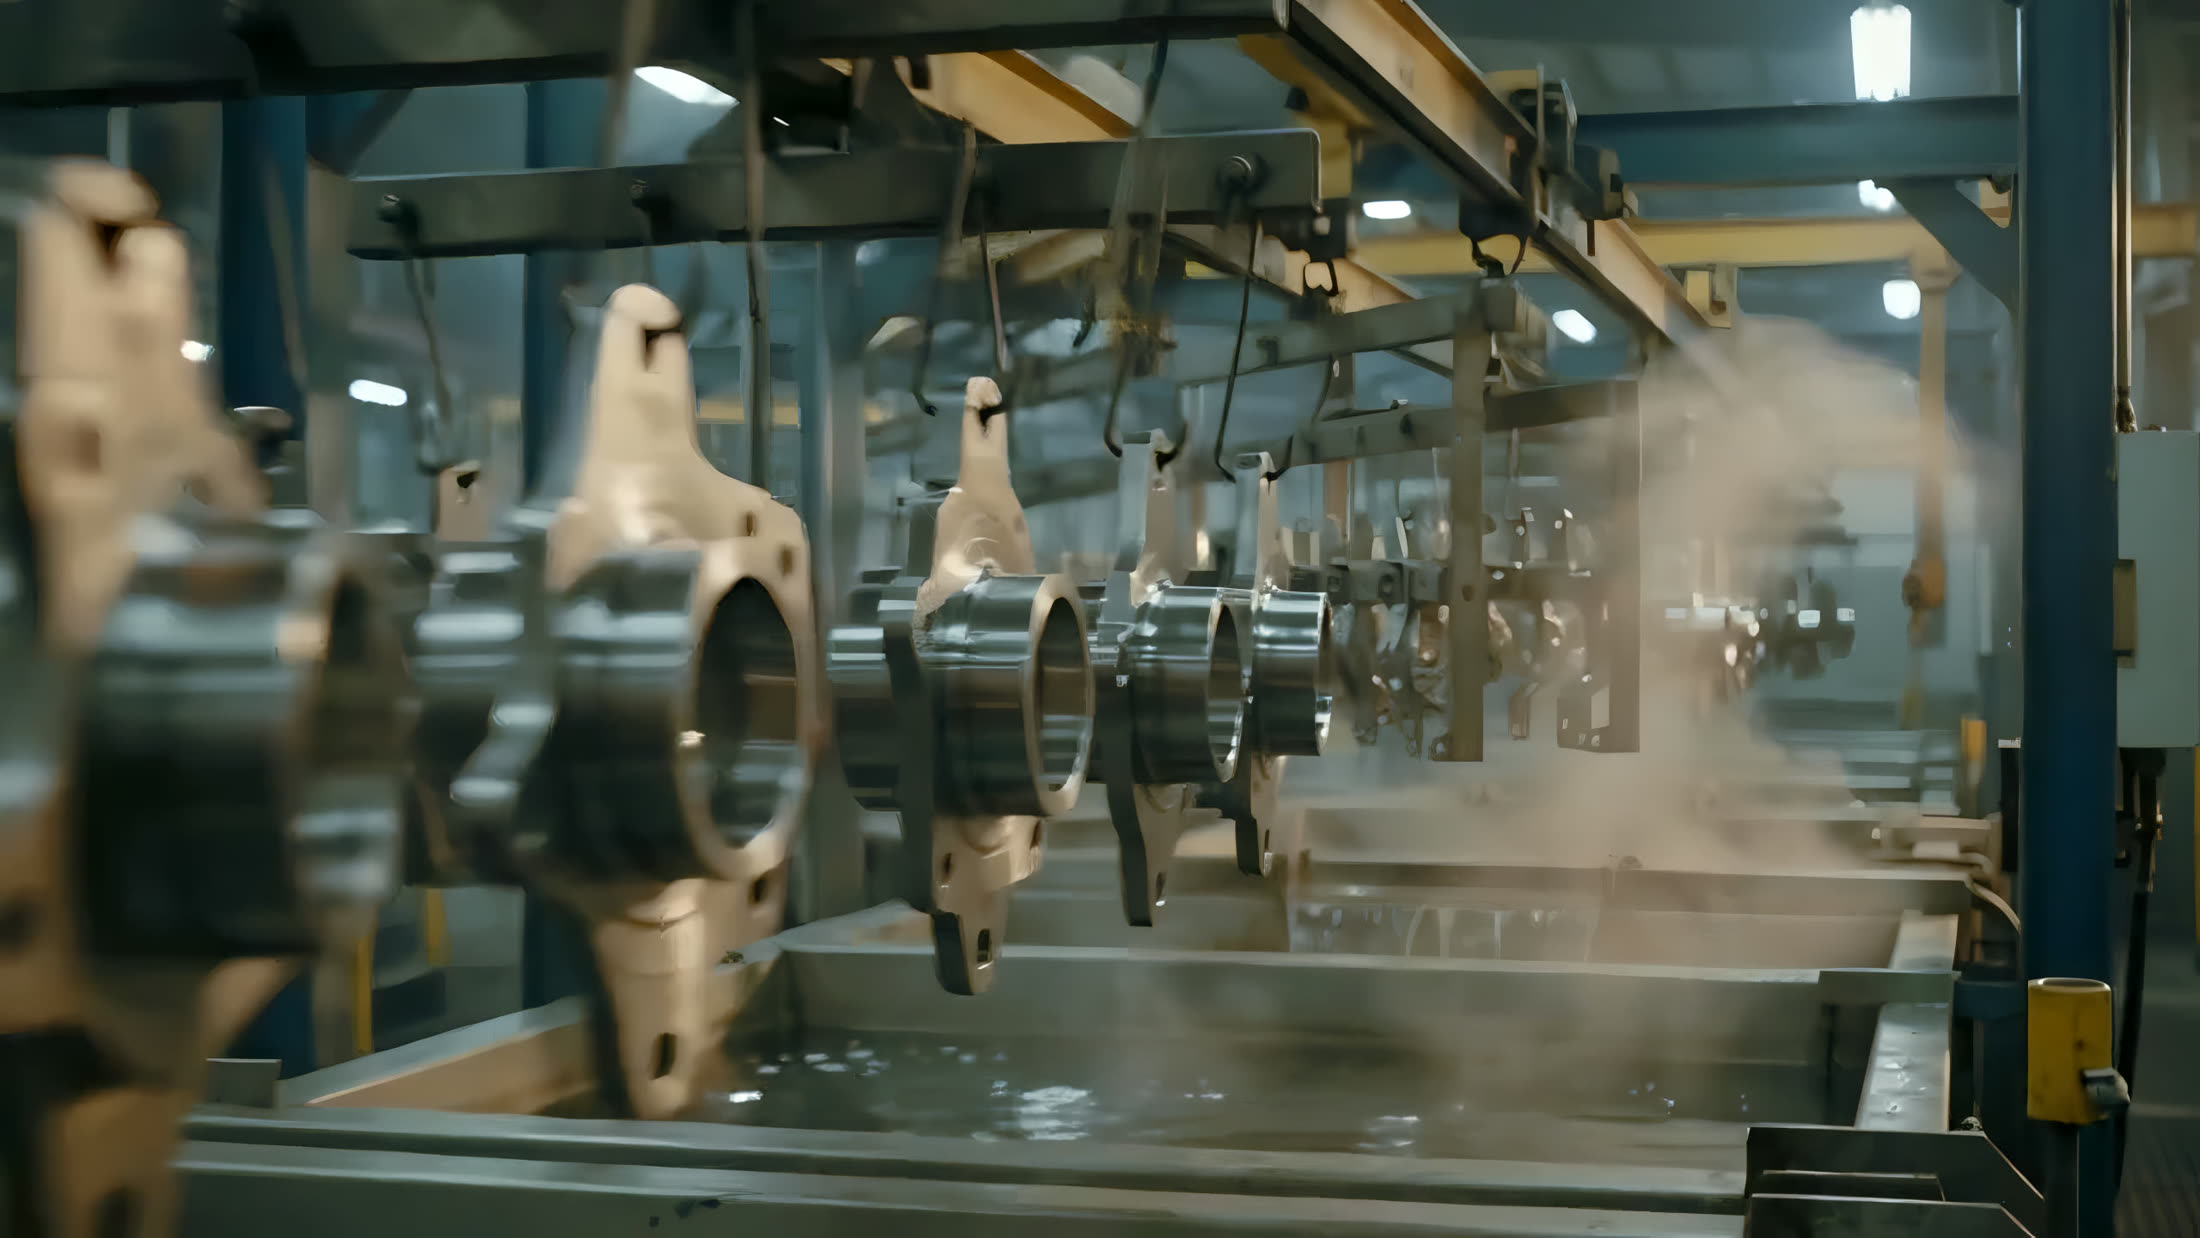


Tesisten mikrona
- 01HatParti hattan geçer. Adımların sırası değişmez; hangisinin gerektiği parçaya göre belirlenir.
- 02AskıParçalar birbirine değmeyecek şekilde asılır. Yüzeyler temas etmediği için iz ve ezik kalmaz.
- 03Yüzeyİş burada bitiyor ve burada ölçülüyor. Kalınlık mikron cinsinden, parti başına numuneyle kontrol edilir.

Kontrol
Ölçmeden gönderilen parti, müşterinin hattında ölçülür
Bu nedenle kontrol bizim tarafımızda tamamlanır.
- Kalınlık ölçümü, parti başına numune
- Yüzey kontrolü: leke, akma, tutunma
- Ölçü toleransı ve diş geçme kontrolü
- Çıkışta adet sayımı
Atlanırsa parça kırılır
Hidrojen gevrekliği ve fırınlama
Asitle temizleme ve elektrolizle kaplama sırasında açığa çıkan hidrojenin bir kısmı çeliğin içine girer. Yumuşak çelikte bu bir sorun yaratmaz. Ama parça sertse, hidrojen tane sınırlarında toplanır ve malzemeyi gevrekleştirir.
Sonucu sinsi olur: parça kaplamadan sağlam çıkar, montajda da sorun vermez. Gerilme altında saatler ya da günler sonra, hiçbir darbe olmadan aniden kırılır. Sektörde buna gecikmeli kırılma denir.
Çözümü fırınlamadır: parça kaplamadan sonra 200–230 °C'de saatlerce tutulur, içeri giren hidrojen dışarı verilir. Süre parçaya göre değişir, sektörde 8 saat yaygın bir örnektir. Kritik olan zamanlamadır: ISO 4042 fırınlamanın kaplamadan sonraki 4 saat içinde, tercihen ilk saatte başlamasını ister. Bekletilen parçada faydası düşer.
Sertlik sınırı
ISO 4042 tek bir eşik vermez, sertlik arttıkça uyarısını sıkılaştırır: 320 HV'den (yaklaşık 32 HRC) itibaren gerilim giderme faydalı olabilir, 385 HV üzerindeki parçalar asitle temizlenmemeli, 390 HV üzerinde fırınlama zorunludur. Pratikte 320 HV üzerini risk grubu saymak güvenli tarafta kalmaktır.
- Yüksek mukavemetli cıvatalar: 10.9 ve 12.9 sınıfı (8.8 genelde eşiğin altındadır)
- Yaylar ve yaylı klipsler
- Sementasyonlu ve nitrasyonlu parçalar
- Kendinden diş açan vidalar
Bize söylemeniz gereken tek şey: parçanın malzemesi ve ısıl işlem görüp görmediği. Sertlik değerini biliyorsanız yazın, bilmiyorsanız “sertleştirilmiş” demeniz bile yeterli. Riskli gördüğümüz parçalarda fırınlamayı teklif aşamasında konuşuruz.
Kontrol
Kaplama ölçüm yöntemleri
“Kaplandı” ifadesi işlemin yapıldığını gösterir; sonucun ne olduğu ancak ölçümle belirlenir. Sektörde kullanılan dört ölçüm var, hangisinin gerektiği parçaya ve istenen belgeye göre değişir.
Kalınlık — X-ışını floresans
Parçaya dokunmadan, tahrip etmeden mikron ölçer. Cihaz yüzeye tutulur, saniyeler içinde kaplama kalınlığını verir. Seri üretimde parti başına numune almanın en pratik yolu budur. Fosfat kaplamalarda kullanılmaz, orada ölçü ağırlık üzerindendir.
Korozyon — tuzlu sis testi
Parça kapalı bir kabinde sürekli tuzlu sise maruz bırakılır ve ilk pasın kaç saatte çıktığı kaydedilir. Yöntem ISO 9227 ile tanımlıdır: %5 tuz çözeltisi, 35 °C. İki eşik ayrı ayrı yazılır: beyaz pas çinkonun kendi oksitlenmesidir, kırmızı pas altındaki çeliğe ulaşıldığı anlamına gelir. Şartname genelde kırmızı pas saatini verir.
Yapışma
Kaplama kalın olabilir ama tutmuyorsa hiçbir değeri yoktur. Bükme, çizme veya bant testiyle tabakanın yüzeyden ayrılıp ayrılmadığına bakılır. Yapışma sorununun kaynağı neredeyse her zaman yüzey temizliğidir.
Gözle ve ölçüyle
Renk düzgünlüğü, leke, akma, askı izi, diş geçmesi. Bunlar cihazsız bakılır ama en çok geri dönüş yaratan başlıklardır. Dişli parçada kaplama sonrası mastar kontrolü ayrıca yapılır.
Hangi ölçümlerin yapılıp rapor edileceği teklif aşamasında yazılır. Şartnamesi olan işlerde şartname neyi istiyorsa o ölçülür.
Canlandırma
Tuzlu sis testinin değerlendirilmesi
Aşağıdaki plaka, kaydırdıkça test süresi boyunca yaşlanır. Testin iki eşiği var ve ikisi bambaşka şey söyler: beyaz pas çinkonun kendini feda ettiği andır, kırmızı pas ise korumanın bittiği andır.
Yüzey ilk hâlindedir; pasivasyon filmi henüz bozulmamıştır.
Bu seyir testin nasıl okunduğunu göstermek içindir, bir dayanım sözü değildir. Yukarıdaki eşikler sektörde yaygın olan mertebeleri gösterir; gerçek saatler kaplama kalınlığına, pasivasyon türüne ve test koşuluna göre değişir. Sizin parçanız için hedeflenen değer varsa şartnamenizden okunur ve teklifte yazılı olarak teyit edilir.
Öncesi
Parça hazırlığı
Kaplama, altındaki yüzeyi düzeltmez; mevcut yüzeyi kopyalar ve bazı kusurları belirginleştirir. Aşağıdakiler gelmeden önce bilinirse iş baştan doğru planlanır.
Kaynak curufu ve çapak
Kaplama banyosu curufu sökmez. Curuflu bölge ya kaplanmaz ya da altından kabarır. Çapaklı keskin kenarda ise kaplama incelir, ilk paslanan yer orası olur. Çapak alma kaplamadan önce yapılmalı.
Derin çizik ve döküm gözeneği
Çizik kaplamadan sonra da görünür, çoğu zaman daha belirgin olur. Dökümdeki gözenek banyo sıvısını içine çeker, sonra yavaşça geri salar ve haftalar sonra yüzeyde leke yapar. Gözenekli döküm biliniyorsa baştan söylenmeli.
Kör delik ve kapalı hacim
İçine giren sıvının çıkacak yeri yoksa parça banyodan sıvı taşıyarak çıkar. Boru ve kutu profilde tahliye deliği, tasarım aşamasında düşünülmesi gereken bir ayrıntıdır.
Diş ve geçme toleransı
Kaplama dişin iki yüzeyine birden binerse somun geçmez. Bağlantı elemanlarında kaplama payı teknik resimde belirtilmeli; belirtilmemişse kalınlık dişe göre sınırlandırılır. Bunu işten sonra konuşmak geç olur.
Farklı malzemelerin karışması
Aynı partide çelik ve döküm, ya da sertleştirilmiş ve normal parça karışırsa hepsi aynı banyoyu görür ama aynı sonucu vermez. Malzeme ayrımı etiketle gelirse partiler ayrı yürür.
Prosesi parçanıza göre planlayalım
Hangi adımların gerektiği parçaya göre değişir. Fotoğraf ve ölçü yeterli, gerisini biz planlarız.